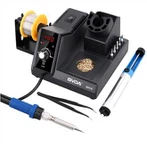
বৈদ্যুতিক সোল্ডারিং আয়রন ওয়েল্ডিং প্রযুক্তির মূল পয়েন্টগুলির সারাংশ
1. সোল্ডারিং লোহার নির্বাচন
একটি বৈদ্যুতিক সোল্ডারিং লোহার শক্তি সোল্ডারিং পয়েন্টের আকার দ্বারা নির্ধারণ করা উচিত। সোল্ডারিং পয়েন্টের ক্ষেত্রফল বড়, এবং সোল্ডারিং পয়েন্টের তাপ অপচয়ের গতিও দ্রুত, তাই নির্বাচিত বৈদ্যুতিক সোল্ডারিং আয়রনের উচ্চ শক্তি থাকা উচিত। একটি সাধারণ সোল্ডারিং আয়রনের শক্তি হল 20W, 25W, 30W, 35W, 50W, ইত্যাদি। উত্পাদন প্রক্রিয়া চলাকালীন প্রায় 30W এর শক্তি ব্যবহার করা আরও উপযুক্ত।
দীর্ঘায়িত ব্যবহারের পরে, সোল্ডারিং লোহার ডগায় অক্সাইডের একটি স্তর তৈরি হবে, এটি টিনের ক্ষয়ের জন্য কম সংবেদনশীল করে তুলবে। এই ক্ষেত্রে, অক্সাইড স্তর অপসারণ করতে একটি ফাইল ব্যবহার করা যেতে পারে, এবং সোল্ডারিং লোহাকে শক্তিশালী করা যেতে পারে। সোল্ডারিং লোহার ডগা সামান্য গরম হলে, ব্যবহার চালিয়ে যাওয়ার জন্য রোসিন ঢোকানো এবং সোল্ডার দিয়ে প্রলেপ করা যেতে পারে। নতুন কেনা সোল্ডারিং আয়রনগুলিও ব্যবহার করার আগে অবশ্যই টিন করা উচিত।
2. সোল্ডারিং এবং সোল্ডারিং ফ্লাক্স
কম গলনাঙ্কের সোল্ডার তার এবং অ ক্ষয়কারী ফ্লাক্স, যেমন রোসিন বেছে নিন। ইন্ডাস্ট্রিয়াল সোল্ডার এবং ক্ষয়কারী অ্যাসিডিক সোল্ডার তেল ব্যবহার করা উচিত নয়। রোসিনযুক্ত সোল্ডার তার ব্যবহার করা ভাল, যা ব্যবহার করা খুব সুবিধাজনক।
3. ঢালাই পদ্ধতি
উপাদানগুলি অবশ্যই পরিষ্কার এবং টিন করা উচিত। বৈদ্যুতিন উপাদানগুলি বাতাসে সংরক্ষণ করা হয় এবং অক্সিডেশনের কারণে, উপাদানগুলির পিনের সাথে অক্সাইড ফিল্মের একটি স্তর সংযুক্ত থাকে, পাশাপাশি অন্যান্য ময়লাও থাকে। ঢালাইয়ের আগে, অক্সাইড ফিল্মটি একটি ছোট ছুরি দিয়ে স্ক্র্যাপ করা যেতে পারে এবং ঢালাইয়ের আগে তত্ক্ষণাত সোল্ডারের একটি স্তর (সাধারণত টিনিং নামে পরিচিত) দিয়ে প্রলেপ দেওয়া যেতে পারে। উপরের প্রক্রিয়াকরণের পরে, উপাদানগুলি দৃঢ়ভাবে সোল্ডার করা সহজ এবং ভার্চুয়াল সোল্ডারিংয়ের ঝুঁকি কম।
(1) ঢালাই তাপমাত্রা এবং ঢালাই সময়
ঢালাই করার সময়, সোল্ডারিং লোহার তাপমাত্রা সোল্ডারের তাপমাত্রার চেয়ে বেশি হওয়া উচিত, তবে খুব বেশি নয়। সোল্ডারিং লোহার ডগা রোজিন এবং ধোঁয়ার সংস্পর্শে আসা ভাল। ঢালাইয়ের সময় খুব কম, সোল্ডার জয়েন্টের তাপমাত্রা খুব কম, সোল্ডার জয়েন্টের গলে যাওয়া যথেষ্ট নয় এবং সোল্ডার জয়েন্ট রুক্ষ, যা সহজেই ভার্চুয়াল সোল্ডারিং ঘটাতে পারে। বিপরীতভাবে, ঢালাইয়ের সময় খুব দীর্ঘ হলে, সোল্ডারটি প্রবাহিত করা সহজ এবং উপাদানগুলি অতিরিক্ত গরম এবং ক্ষতির ঝুঁকিতে থাকে।
(2) সোল্ডার জয়েন্টে সোল্ডারিং পয়েন্টের সংখ্যা
ওয়েল্ডিং পয়েন্টে সোল্ডারের পরিমাণ খুব কম হতে পারে না। এটি খুব ছোট হলে, ঢালাই দৃঢ় হবে না এবং যান্ত্রিক শক্তি খুব দুর্বল হবে। এবং অত্যধিক সহজেই অভ্যন্তরীণ সংযোগ ছাড়াই একটি গাদা উপস্থিতি হতে পারে। সোল্ডারিং শুধুমাত্র সোল্ডারিং পয়েন্টে সমস্ত উপাদান পিন নিমজ্জিত করা উচিত, এবং রূপরেখাটি অস্পষ্টভাবে দৃশ্যমান হওয়া উচিত।
(3) সোল্ডারিং লোহা এবং সোল্ডারিং পয়েন্টের অবস্থানের দিকে মনোযোগ দিন
নতুনরা সাধারণত ঢালাই করার সময় সোল্ডারিং লোহাকে সামনে পিছনে বা জোরপূর্বক ঢালাই করার সময় ঢালাইয়ের পয়েন্টে সরান বা চেপে ধরেন, যা একটি ভুল পদ্ধতি। সঠিক পদ্ধতি হল সোল্ডারিং পয়েন্টের সাথে যোগাযোগ করতে বৈদ্যুতিক সোল্ডারিং লোহার টিনযুক্ত পৃষ্ঠ ব্যবহার করা, যার ফলে একটি বৃহত্তর তাপ স্থানান্তর এলাকা এবং দ্রুত সোল্ডারিং গতি হয়।
4. ঢালাই পরে পরিদর্শন
ঢালাইয়ের পরে, সোল্ডার লিক, ভার্চুয়াল সোল্ডারিং এবং সোল্ডার প্রবাহের কারণে উপাদান শর্ট সার্কিট পরীক্ষা করা প্রয়োজন। ভার্চুয়াল সোল্ডারিং সনাক্ত করা কঠিন। আপনি কম্পোনেন্ট পিন আটকাতে এবং আলতো করে টেনে আনতে টুইজার ব্যবহার করতে পারেন। ঝাঁকুনি পাওয়া গেলে, সোল্ডার অবিলম্বে মেরামত করা উচিত।